鋼管怎樣切割?: 常見工具、方法和注意事項
- 分享
- 發布者
- Tianjin Yuantai Derun Steel Pipe Group
- 發佈時間
- 2024/1/4
概要
在建築工地、筦道鋪設施工,家庭裝修,以及DIY項目中,鋼管的應用非常廣泛,同時鋼管的加工操作也是家常便飯。 鋼管加工的第一步就是切割。 對於一些新手來說,怎麼樣才能安全又快速的將一根長鋼管切斷成想要的長度,是必須要掌握的重要技能,這篇文章會從各個角度來介紹您需要的鋼管切割的防護措施,切割工具,方法與切割技巧,讀完讓您對鋼管切割有一個全面的瞭解。

在建築工地、管道鋪設施工、家庭裝修,以及 DIY 專案中,鋼管的應用非常廣泛,同時鋼管的加工操作也是家常便飯。鋼管加工的第一步就是切割。對於一些新手來說,怎麼樣才能安全又快速地將一根長鋼管切斷成想要的長度,是必須要掌握的重要技能。這篇文章會從各個角度來介紹您需要的鋼管切割防護措施、切割工具、方法與切割技巧,讀完讓您對鋼管切割有一個全面的了解。
目錄
1. 常見切割鋼管工具
2. 管道切割前的防護
3. 如何切割鋼管
4. 其他管道切割的方法
5. 鋼管切割技巧
6. 台灣建築用方管採購與切割常見問答
1.常見切割鋼管工具
日常生活中,最常見的切割小口徑鋼管的工具有如下幾種,分別是迷你割刀、切管機、角磨機等。
1.1迷你割刀
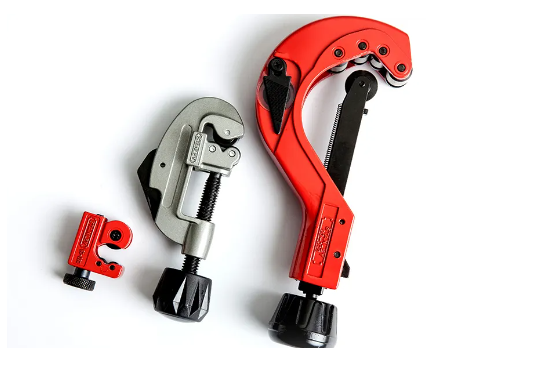
迷你割刀根據管材材質可以分為銅管切割刀、鋁合金切割刀、碳鋼切割刀、不鏽鋼切割刀、合金割刀等。優點是攜帶方便、操作簡單、比較輕巧。缺點是切割量不宜太多,不適合大口徑的管材切割應用。
1.2 切管機
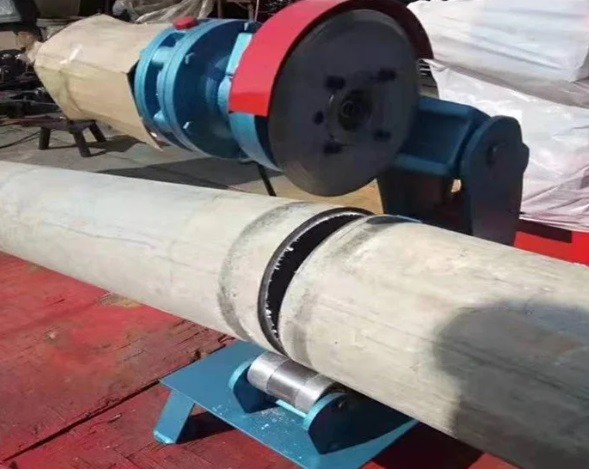
切管機是體形比迷你割刀略大的管材切割工具。切管機多數是用電的,所以使用時必須周圍有電源。優點是切割速度快、切割量大。缺點是必須連電使用,適合工廠、機加工作坊內部使用。
1.3 角磨機
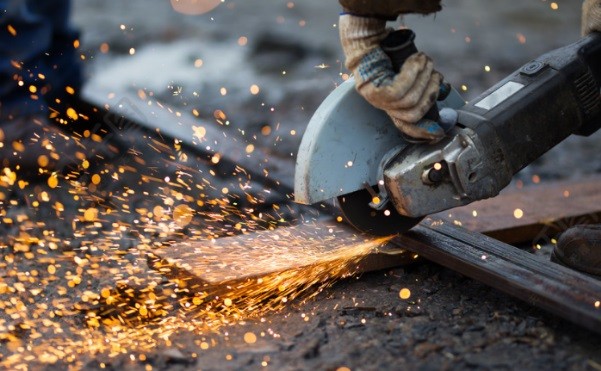
角磨機是一種常見的打磨和切削工具。角磨機可以切割的管材材質有銅、鋼、鐵、鋁、合金、不鏽鋼等。角磨機除了切割功能之外,還可以用來拋光、磨削等加工操作。

工業應用中,針對大口徑鋼管的切割工具又有哪些呢?下面介紹幾款大口徑鋼管切割工具:
1.4 手動旋轉式防爆冷切鋼管割刀
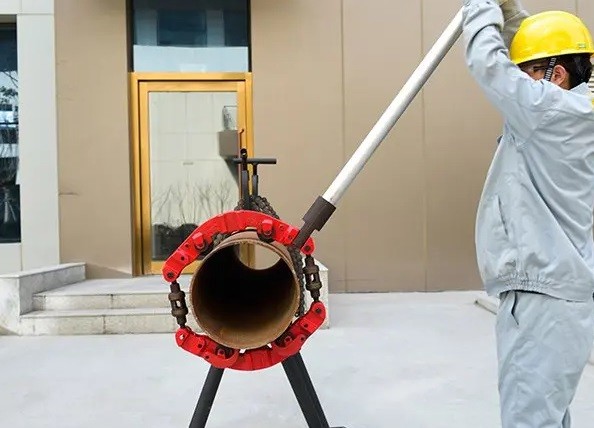
大口徑管道手動旋轉式防爆冷切鋼管割刀切管機,切割管道的口徑一般在 14–22 寸,可切割的材質有鋼、鐵、銅、不鏽鋼,優點是可以在狹小的空間切割大口徑圓形鋼管、石油管、化工管道等。
1.5 冷切鋸 — 中口徑軟鋼鋼管切割利器


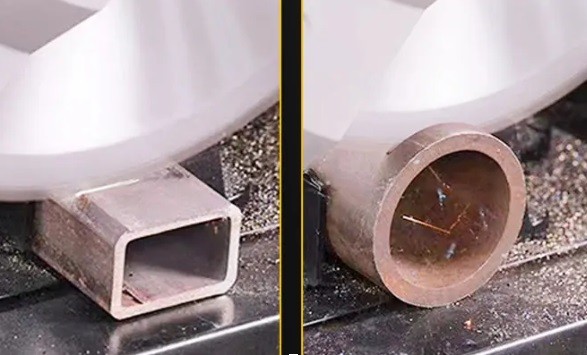
1.6 其他切割設備
對於切割管材數量較多、口徑比較大的切割設備,就是大型雷射切管機、火焰切管機、等離子數控切管機了。這些設備一般佔地面積比較大、切割量大、切割品質也不錯,由於體型太大,不太適合普通的切管場景。
2.管道切割前的防護
鋼管切割之前我們需要準備一些防護的工具,比如護目鏡、防護頭盔、防護服、防護手套,並且要正確穿戴,這些都是可以確保您安全操作的必要工具。
2.1 防護服
切割工作屬於一種比較危險的工作,所以您需要提前準備好防護服裝,這些防護服可以保護您的身體不被切割的火星、鋼渣的傷害。防護服材質最好選擇不易割破、耐磨性、阻燃效果好的。
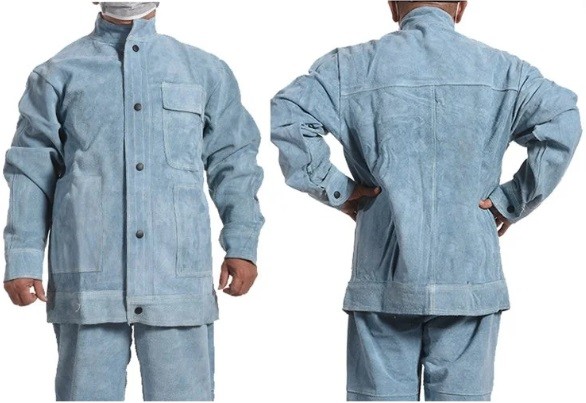
(圖1:鋼管切割防護服)
2.2 防護罩
鋼管切割時,頭部的保護也很重要,您在進行鋼管切割工作時,最好能夠戴上頭部防護罩。

(圖2:鋼管切割防護罩)
2.3 護目鏡
您在鋼管切割時,眼部的防護也非常重要,最好需要一副好的護目鏡。

(圖3:切割焊接護目鏡)
2.4 防割手套
切割鋼管對手的防護也非常重要,配備一副防切割、防高溫、防水的手套也是重要的一個環節。防護手套可以很好地防止我們的手指被切割的危險。
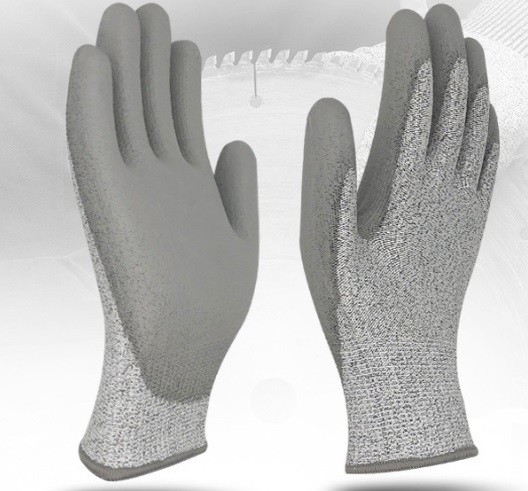
(圖4:鋼管切割防護手套)
3.如何切割鋼管
下面給大家講解一下常用的普通鋼管切管過程。
3.1 使用小型切刀
小型割刀在切割鋼管時,您應該注意以下的幾點和步驟
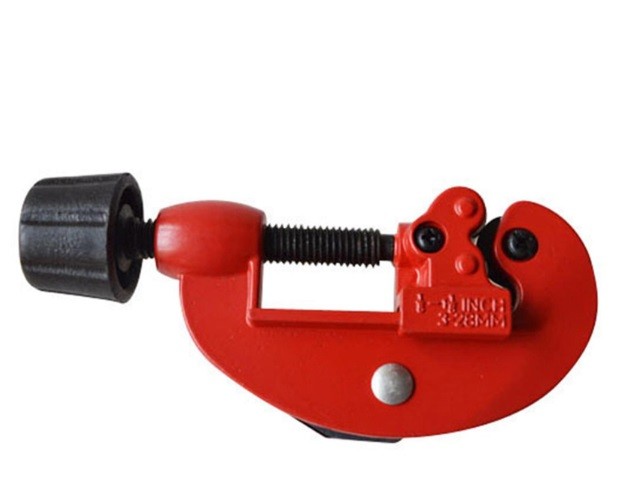
小型割刀
3.1.1 量測
您需要把想要切割的位置提前量測好,並用筆做上記號。
3.1.2 固定
您需要把鋼管或者其他管材按照標記固定好位置,並且擰緊螺絲,使切割刀片緊緊地貼在鋼管表面。
3.1.3 旋轉
持續旋轉您的割刀,直到鋼管被切斷為止。
3.1.4 打磨
您如果發現切割開的鋼管端口有毛刺,請用鉗子將它掰掉,或者用角磨機、砂紙等打磨光滑,防止鋼管的鋼毛刺傷到人。
3.2 使用鋼管切管機
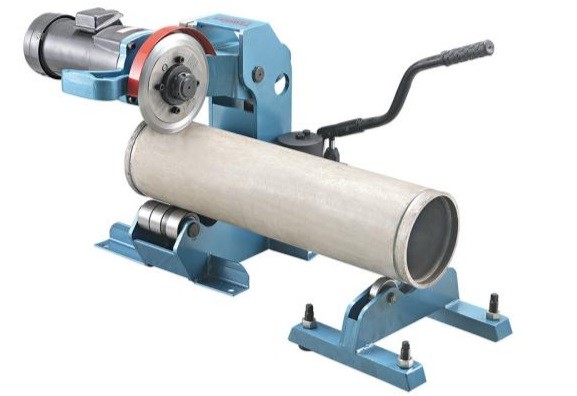
鋼管切管機
首先,調整好刀片、定位擋板,檢查機器是否正常運轉,穿戴好防護工具。
其次,把鋼管固定在承料架上。
第三,開始切割。
第四,成品打磨。
切管機利用齒輪差動進給原理,實現刀具在高速旋轉的刀盤上縱向進給,從而實現了鋼管夾持不動、刀盤旋轉切削的新理念。有效解決了鋼管高速旋轉加工管道中存在的高能耗、機床抖動、切削效率低、刀具壽命短、生產作業率低、鋼管端面品質差、無法定尺等問題。
3.3 使用角磨機進行鋼管切割
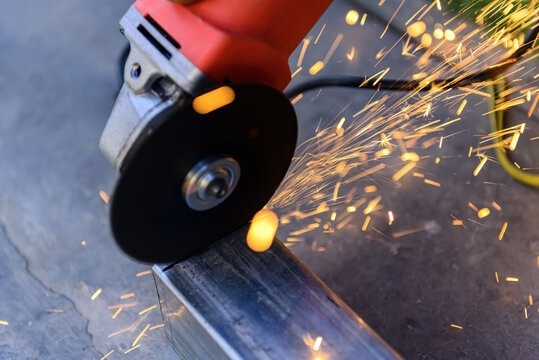
角磨機切割鍍鋅方管
3.3.1角磨機使用之前的準備
第一點,角磨機的檢查:您要注意配件是否完好、絕緣電纜線有無破損、有無老化等現象。檢查過後,插上電源,才可以進行工作。
第二點,切割鋼管工作時,周圍一米內不能有人員以及易爆易燃物品,不要對著有人的方向進行工作,以防造成人員傷亡。
第三點,當發現角磨機的砂輪片已經用完、需要更換的時候,須切斷電源來進行更換,以防不小心按下開關,造成不必要的人員事故。
第四點,在危險且易燃物品工作時,須配備兩個以上的滅火器,防患未然。做到安全第一、生產第二的原則。
第五點,在長時間 30 分鐘後使用,應該停止休息 20 分鐘以上,待冷卻後方能進行工作。防止在長期使用的過程中溫度過高,容易使機器損壞、造成工傷事故。
3.3.2.鋼管的量測和打標記
使用捲尺测量长度,在要切割的位置標記好記號。
3.3.3 固定鋼管
將要切割的長鋼管固定在切管台上面。
3.3.4 切割後鋼管去毛刺
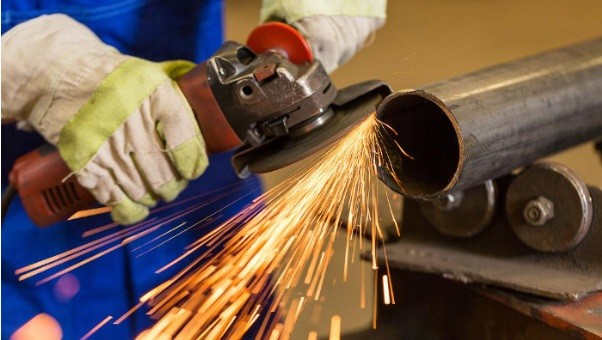
角磨機切割鋼管後,有時候在鋼管的切割面處有毛刺,需要用角磨機打磨一下。
3.4 鋼鋸切割鋼管
3.4.1 冷切鋸使用步驟
下面介紹的切割方法,是現時比較流行的一種鋼管切割方法,名稱叫做冷切鋸切割方法,步驟如下:
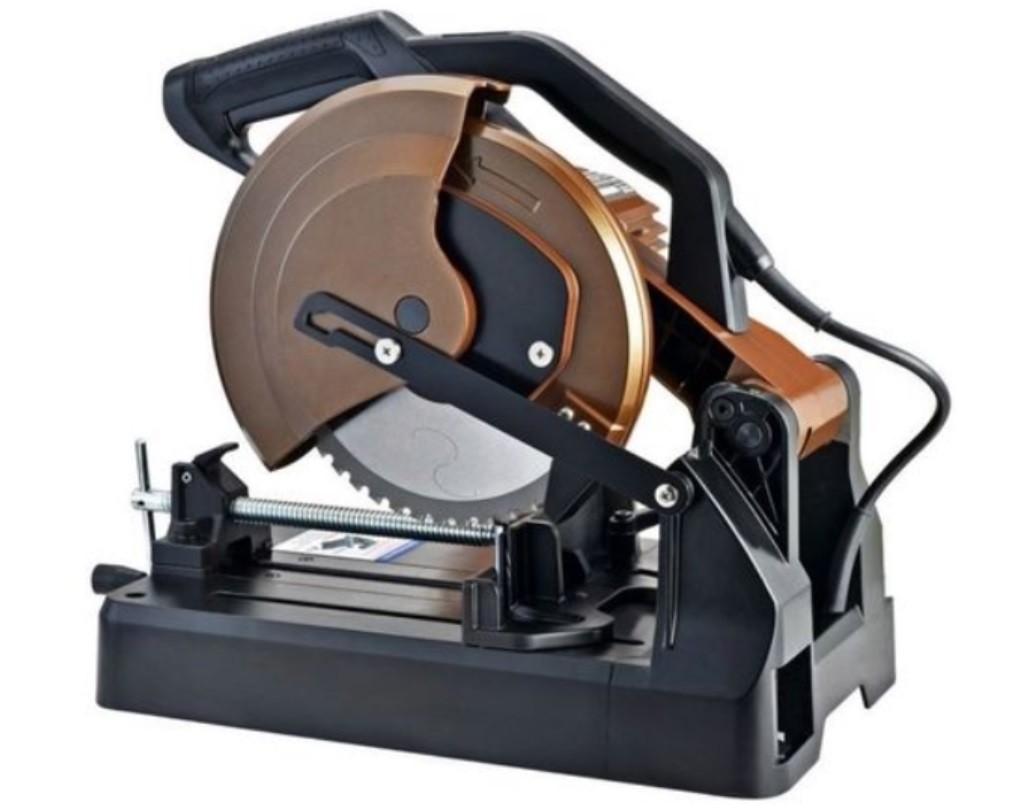
第一步,量測管道的長度,並在切割處打標記。
第二步,固定管道,戴好防護用具。
第三步,調整鋸片角度。
第四步,調整切割深度。根據鋼管實際厚度,調整切割深度,切割深度過小會無法完成切割任務。
第五步,固定管材。將需要切割的鋼管工件固定在工作台上,確保穩定性。
第六步,啟動冷切鋸。按下電源啟動鍵,等待到達正常的轉數。
第七步,平穩切割。將鋸片緩慢下壓,進行切割動作。手握的力度要穩定,不要突然震動。
第八步,注意安全。避免手部或者手指接近鋸片,鋼管切割完成後,立即切斷電源。
3.4.2 冷切鋸的優點
1.精度高
冷切鋸的精度是非常高的,適合對尺寸要求嚴格的場合。
2.鋸片耐用
冷切鋸的刀片採用高強度合金,一片鋸片的壽命可達 100–500 小時。
3.**品質高**
冷切鋸的切割品質很高,在切割工作中很少產生熱量,降低了熱變形和熱處理的風險。
4.**適用範圍廣**
冷切鋸的切割應用場景很廣泛,適用於切割各類金屬,如鋁、銅、不鏽鋼、鋼鐵等材料。
3.4.3 冷切鋸的缺點
雖然冷切鋸具備很多優點,但也有自身的缺點:
1.成本高
冷切鋸片的價格較高,相比砂輪切割片來說。
2.切割厚度有限
冷切鋸對於厚度超過 10mm 以上的鋼管,其實比較費勁,不如帶鋸切割有優勢。
以下是一個切割視頻,供大家參考。
4. 其他管道切割的方法有哪些?
除了文章前邊提到的鋼管或者管材切割方法,您也許還需要了解下面這些管道切割方法和使用場景。
4.1 帶鋸切割
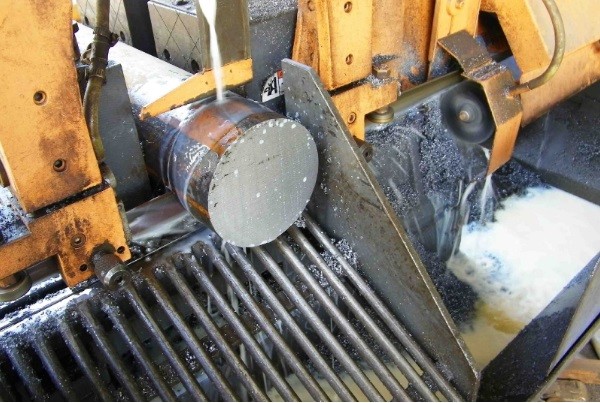
用帶鋸條將工件或材料切出狹槽而進行分割的方法稱為帶鋸切割。帶鋸切割是最常用的切割管道,大口徑鋼管帶鋸是最常用的;小口徑鋼管採用圓盤鋸和切管機切割較多。帶鋸切割設備通常比較佔地,這種切割管材的方法又有下列優缺點。
4.1.1 帶鋸切割管道的優點
A. 快速高效:帶鋸切割鋼管通過機械化的操作,可以有效地提高生產效率,快速完成切割任務。
B. 準確度高:鋸割鋼管的切割精度高,可以根據需求進行不同程度的調整,多種齒型的鋸片可以滿足不同材料的切割需要。
C. 成本低廉:帶鋸切割鋼管自動化程度高,生產成本較低,而且機器具有長時間連續工作能力,比較節能環保。
4.1.2 帶鋸切割的缺點
1. 噪音大:帶鋸切割管子在工作時,會產生很大的噪音,對操作人員和周圍環境造成了一定的影響。
2. 粉塵多:帶鋸切割管子在切割過程中會產生大量粉塵,有害物質也比較多,會引起操作人員的過敏反應,對健康造成影響。
3. 振動大:帶鋸切割管子在工作時會產生大量振動,對機器設備的穩定性和壽命造成一定影響。
4.2 火焰切割
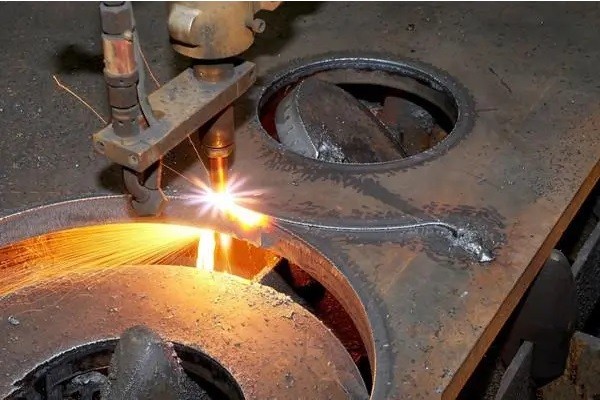
火焰切割鋼管是採用高溫火焰熔化鋼管的切割方法。乙炔、丙烷或瓦斯等氧化性氣體常被用作加熱氣體。可以實現各種金屬材料和管道的切割,比如鋼管、鋼板、不鏽鋼板、不鏽鋼管、鋁板、鋁管、銅板、銅管等,並且可以實現自動控制,使用壽命也比較長。
4.2.1 火焰切割的優點
火焰切割鋼管的優點在於其成本低廉,最大切割厚度能達到兩米。它適用於大型無縫鋼管的切割,速度快且成本低。然而,火焰切割也存在一些缺點。
4.2.2 火焰切割的缺點
火焰切割比較容易導致鋼管變形和氧化,熱變形區域比較大、切割斷面粗糙、常常掛渣。此外,火焰切割鋼管的精度並不高,所以在進行鋼管切割前,應考慮後續加工的需要,鋼管要留存加工的富餘量。
總的來說,火焰切割雖然有一些缺點,但它的成本低廉和切割大型鋼管的能力,使其在某些情況下仍然是一個不錯的選擇。然而,隨著技術的發展,火焰切割這種方法已經逐漸被淘汰。
4.3 等離子切割

等離子切割是一種新型的鋼管切割方法,這種技術的發明可以追溯到 20 世紀 50 年代,它利用高熱高溫將鋼管等工件進行切割。等離子切割技術借助高速等離子的動量,將熔融的金屬排出,從而達到切割的目的,是一種高效的加工鋼管的方法。
4.3.1 等離子切割的優點
等離子切割特別適合切割厚度在 100mm 以內的鋼管等金屬材料。與火焰切割相比,它的切割速度快得多、使用範圍廣,尤其在切割普通碳素鋼薄板時,速度可以達到氧切割法的 5 至 6 倍。而且等離子切割效果好、切割面光滑、熱變形小、熱影響區也相對較小。
4.3.2 等離子切割的缺點
等離子切割有優點,同時也有缺點:
第一點,切割品質不穩定:您的鋼管如果厚度不同時,可能會出現切割品質不穩定的情況。
第二點,噪音大:等離子切割機在工作時會產生很大的噪音影響。
第三點,輔助設備多:等離子切割設備在工作時需要多種輔助設備,如氣體增壓設備、圓弧起弧器等。
第四點,成本高:等離子切割常用的氣體是氧氣和氮氣,一般來說氮氣比較便宜,但是切割效果不如氧氣;氧氣的費用比較貴、切割效果更好,但是消耗量大,再加上機器本身的維護費用,所以等離子切割成本比較高。
等離子切割不僅限於切割碳鋼板,對於不鏽鋼、銅鋁材料以及鎳鈦金屬等,它都能輕鬆應對。總的來說,等離子切割技術是一種高效、精準、適應性強的切割方法,能夠滿足各種金屬切割的需求。
4.4 雷射切割

雷射切割是利用高功率高密度的雷射束來對材料或者工件進行切割的一種切割方法。主要用於厚度小於 30mm 的管道或者工件上面,特點是高效、精確切割。
4.4.1 雷射切割的優點
雷射切割的品質非常出色。它不僅切割速度快,而且尺寸精度非常高,可以達到 ±0.05mm 的精度。最重要的是,由於雷射束作用於一個非常小的區域,熱影響區極小,工件變形量很小。
雷射切割 VS 等離子切割
與等離子切割相比,雷射切割在切割品質上更勝一籌,但在切割速度上稍遜一籌。
4.4.2 雷射切割的缺點
雷射切割對於厚度比較厚的管材或者鋼件,是無法切割的。對操作人員的技能要求也比較高,如果操作不當或錯誤,會導致設備故障。雷射切割會產生煙霧,對操作人員健康有傷害。
目前,雷射切割設備成本低,雷射切割技術也在不斷進步。因此,與其他加工方法相比,雷射切割技術具有很強的競爭力。
4.5 水刀切割
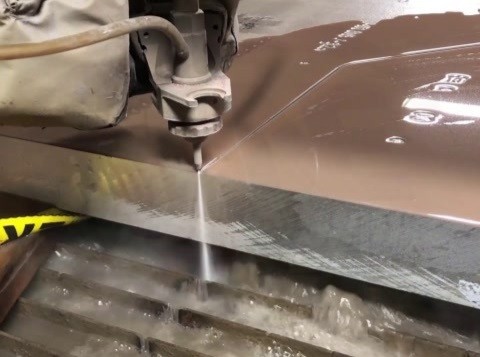
水刀切割又名高壓水射流切割,該技術發源於美國,早期應用於美國航空航太領域。隨著技術的升級迭代,人們為了提高切割速度和厚度,會在高壓水中加入石榴砂、金剛砂等磨料進行輔助切割。這種切割方法的精度高,不改變工件內容。
4.5.1 高壓水切割優點
由於使用的介質是水,水刀切割最大的優點是不會產生熱效應。這意味著它可以用來切割各種材料,甚至包括炮彈這樣的特殊物品。
高壓水切割是一種環保、高效的切割方法。它利用高壓水流對管材進行衝擊,從而實現切割。這種方法的優點在於切口品質非常好、不會變形、也不會產生污染。
4.5.2 高壓水切割缺點
高壓水切割設備的成本相對較高,因此它主要適用於一些特定的材質。
高壓水切割的強度有限,不太適合切割鋼管或者鋼材工件。
總體來說,高壓水刀切割是一種高效、高精度的切割方法,適用於一些特定應用中,它的優點是其他切割方法無法比擬的。
5. 鋼管切割技巧
5.1 手動切割要求操作人員有穩定的手部協調能力,需要較大的手部力量、較高的耐心,以確保切割線條平滑。
5.2 機械切割適用於直徑較大的管道,機械切割快速高效,但操作人員需要具備一定的切割經驗和技巧。
5.3 火焰切割適用於直徑較大、壁厚較厚的管道,可通過氧氣和燃料進行切割。火焰切割需要較高的安全措施,並且操作人員需要具備豐富的切割經驗。
5.4 安全措施務必要做好。在進行鋼管切割時,無論採取哪一種方法,您都務必要穿戴好防護用具。保護好自己的人身安全是第一要素。
5.5 鋼管切割後的處理:完成管道切割後,需要對切割邊緣進行處理,否則切割部位的鋒利邊緣將對人員和設備造成傷害。所以您可以使用角磨機、鉗子、銼刀或砂紙對切割邊緣進行修整,使其變得平滑。
5.6 雇用專業人士:如果您對鋼管切割的操作不是很有信心,也沒有專業的設備,或者沒有精力去處理鋼管切割的操作的話,請務必花錢聘請專業人士進行鋼管的切割操作。當然您也可以聯絡我們,我們會在工廠車間對鋼管進行預切割,以滿足您對鋼管任意長度的要求;同時我們也很樂意參與到您的專案中去,給您做技術的線上支持和指導,為您提供各種力所能及的服務。
綜上,管道切割是一項技術含量較高的工作,需要操作人員具備一定的經驗和技巧。在進行鋼管切割前,要做好充分的準備工作,並選擇合適的工具和切割技術。在操作過程中,要注意安全措施,並進行切割邊緣的處理。只有這樣才能確保鋼管切割的品質和安全。給您的分享就到這裡,謝謝您的閱讀和關注。
6. 台灣建築用方管採購與切割常見問答
Q1:建築用方管/矩形管切割後,需要做哪些端面處理?
A1:切割後務必去毛刺並做端面平整處理,避免鋒利邊緣傷人及影響後續組裝焊接。若對端面平整度要求較高,可委由專業廠商以冷切鋸或雷射預切割。此類方管/矩形管在台灣一般參考 CNS 7141(一般結構用正方形及矩形碳鋼鋼管)等規範,我們可依照設計書規格供貨並提供出廠檢驗資料供對照。
Q2:在台灣採購方管/矩形管,如何確認是否符合 CNS 規範?
A2:可要求供應商提供對應規格的出廠檢驗資料,並依 CNS 7141 的尺寸、公差與材質要求進行對照確認。我們可依照您的設計書要求的鋼級、尺寸與公差供貨,並提供檢驗資料供您核對。
Q3:方管切割用角磨機還是冷切鋸比較好?
A3:角磨機適合現場少量、薄壁管快速切斷,但切面易產生毛刺與高溫變色;冷切鋸適合對尺寸精度與端面品質要求較高的場合,切面平整、熱變形小。中厚壁方管建議優先採用冷切鋸或委由專業廠商預切割。
Q4:切割後的尺寸公差如何保證?
A4:現場手動切割公差較難控制;若工程對長度與端面垂直度有要求,建議由專業廠商以數控設備預切割,並在出廠檢驗資料中註明實測尺寸與公差,便於現場組裝對接。