鋼管是如何製造的?
- 分享
- 發布者
- Tianjin Yuantai Derun Steel Pipe Group
- 發佈時間
- 2024/3/6
概要
一支鋼管是怎麽樣誕生的,是不是您也有這個疑問。 今天我們就帶著您簡單瞭解一下當下主流的鋼管生產過程。 當下主流的鋼管分為無縫鋼管和焊接鋼管。
一支鋼管是怎麽樣誕生的,您是否也曾有過這樣的疑問? 今天我們就帶著您簡單瞭解一下當下主流的鋼管生產過程。 目前鋼管主要分為無縫鋼管和焊接鋼管,而在台灣的鋼構建築與營造工程中,方管/矩形管更是日常選用的主力規格。此類產品在台灣一般參考 CNS 7141(一般結構用正方形及矩形碳鋼鋼管)等規範;我們可依照工程設計書的規格、鋼級與公差要求供貨,並提供出廠檢驗資料供對照。
本文重點摘要:無縫鋼管(熱擠壓/冷拔)→ 焊接鋼管(ERW/LSAW/螺旋焊)→ 合金鋼管 → 不鏽鋼管,並特別說明台灣建築用方管/矩形管的選材與供貨要點。
目錄
1. 無縫鋼管的製造過程(熱擠壓 vs 冷拔)
2. 焊接鋼管的製造過程(ERW/LSAW/螺旋焊)
3. 鋼管工藝與特性對比表
4. 合金鋼管的製造過程
5. 不鏽鋼管的製作過程
6. 台灣建築用方管 CNS 規範與庫存提醒
7. 常見問題 FAQ
1.一支無縫管的製造過程
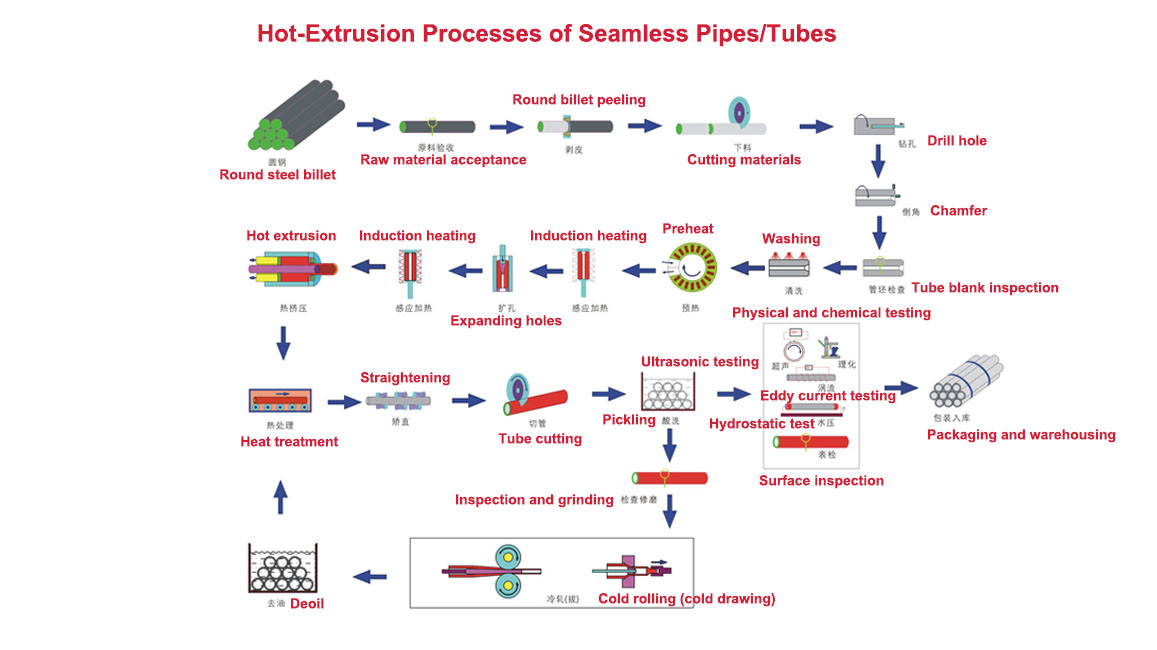
無縫鋼管按照生產工藝的不同可以分為兩種:一種叫做熱擠壓無縫鋼管,一種叫做冷拔無縫鋼管。 首先我們先看一下熱擠壓無縫鋼管的製造過程。
1.1 熱擠壓無縫鋼管製造流程
首先所有無縫鋼管的生產原料的初始狀態都是一支支的圓形鋼坯,熱擠壓無縫鋼管也不例外。 這些通過檢驗的圓形鋼坯依次進入加熱爐進行加熱。
第二步是穿孔,加熱好的鋼坯要進行穿孔。
第三步就是熱擠壓。 已經穿孔的管坯經過感應加熱後,依次進入熱擠壓流程,經過擠壓後的坯料此時已經具備了無縫鋼管的形狀。
第四步,已經初具形態的無縫鋼管經過二次熱處理和矯直等工序,就得到了無縫鋼管成品。
具體的無縫管熱擠壓生產工藝流程如下圖:
1.2 冷拔無縫管制造流程
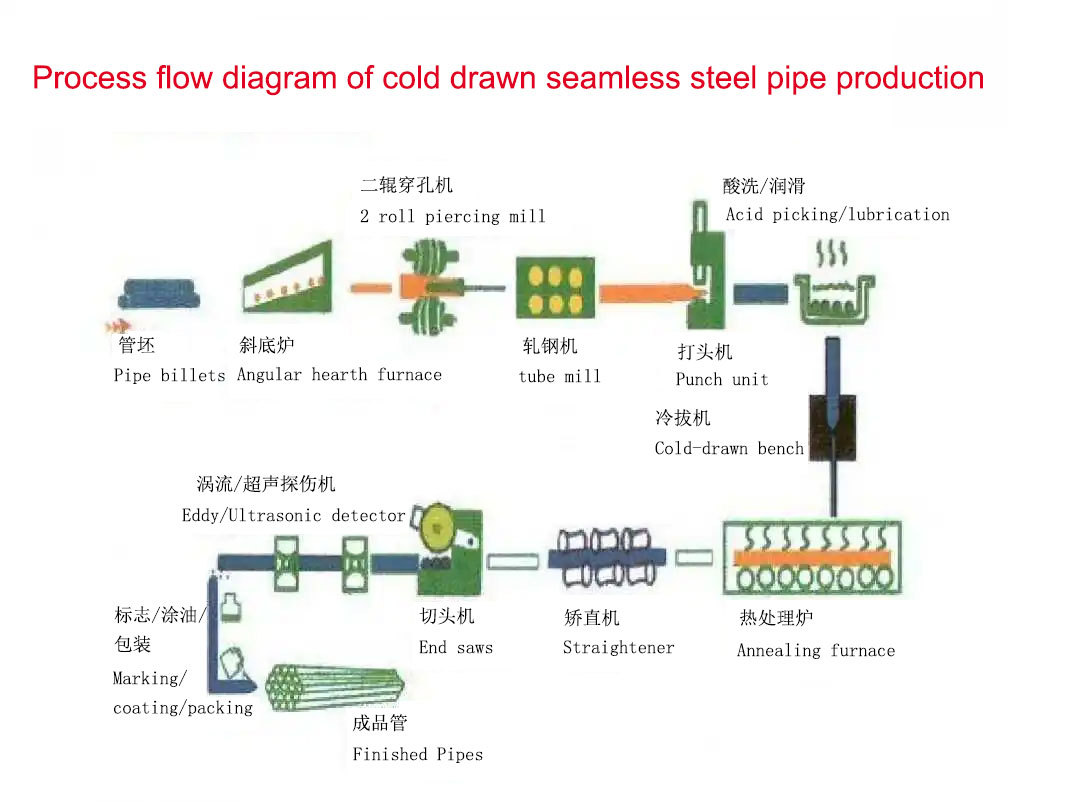
看過了熱擠壓無縫鋼管的製造過程,我帶您再看看冷軋(冷拔)無縫鋼管制造技術吧。 圓形管坯首先要進行二輥連軋穿孔,然後要進入軋鋼機,進行定徑軋製,表面酸洗後圓管要經過冷拔機進行精確冷拔處理,圓管進行二次熱處理。 然後進入矯直機,無縫圓管的直度被矯正後,就被送入切管機,這樣一根冷拔無縫管就這樣成型了,最後就是鋼管檢測和打標入庫。 外觀上冷拔無縫鋼管要短於熱軋無縫鋼管,冷拔無縫鋼管的壁厚一般比熱軋無縫鋼管要小,但是表面看起來比熱軋無縫鋼管更加明亮,表面沒有那麼粗糙,端口也沒有太多的毛刺。
2.一支焊接鋼管的製造過程
一支焊接鋼管是怎麼樣由工廠製造生產出來的呢? 首先我們先看看焊接鋼管有幾種主流的生產方式。 通常情况下,焊接鋼管的按照焊接管道的不同,可以分為三類,它們分別是ERW鋼管,LSAW鋼管,和SSAW鋼管。 讓我帶您分別簡單瞭解一下各自的製造技術。
2.1 ERW 鋼管的製造工藝
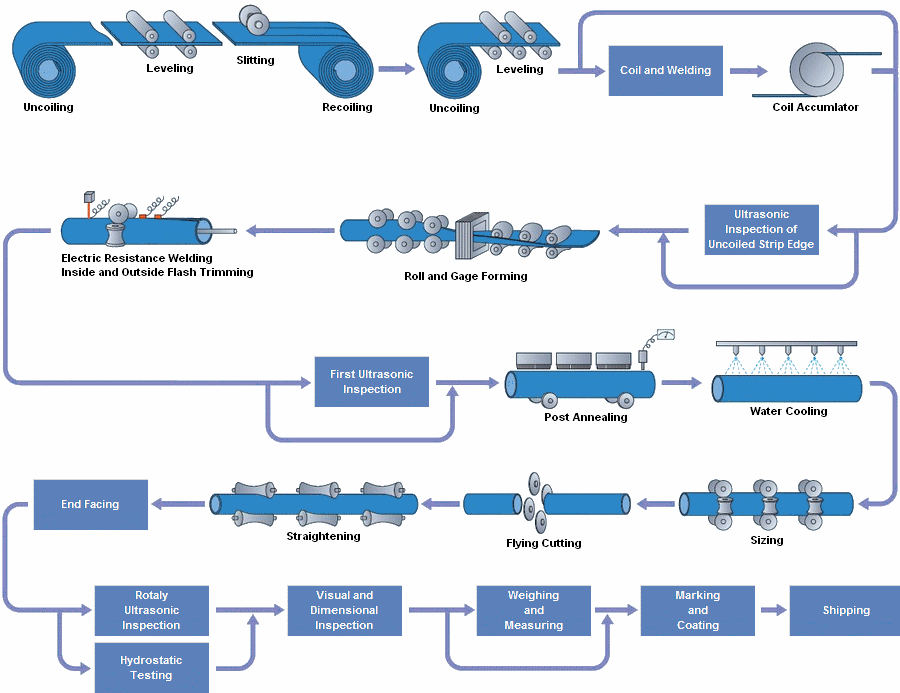
首先,ERW 鋼管的生產原材料是鋼卷。第一步是鋼卷開卷矯直,然後鋼卷的剪邊對焊。第二步就是輥式冷成型,鋼卷一點點被卷成圓形或者方形。然後將成型後的圓管或者方管的管邊對緊後進行高頻電阻焊接,焊接好的圓管或者方管去焊縫處理。第三步,去掉焊縫的圓管或者方管進行水冷卻,然後定徑矯直處理,鋸切,檢測,打標入庫。一根 ERW 鋼管就這樣被製造出來了。如圖所示。
🔧 台灣採購提醒:建築用方管/矩形管
冷彎或 ERW 成型的方管、矩形管是鋼構建築、帷幕牆與廠房桁架的主流材料。在台灣應用時,此類產品一般參考 CNS 7141(一般結構用正方形及矩形碳鋼鋼管)等規範;我們可依照您的設計書要求的鋼級、尺寸與公差供貨,並提供常備規格現貨與出廠檢驗資料供對照。
2.2 LSAW鋼管的製造工藝流程
一支 LSAW 鋼管是如何誕生的呢?帶著這個疑問,我帶您簡單瞭解一下。
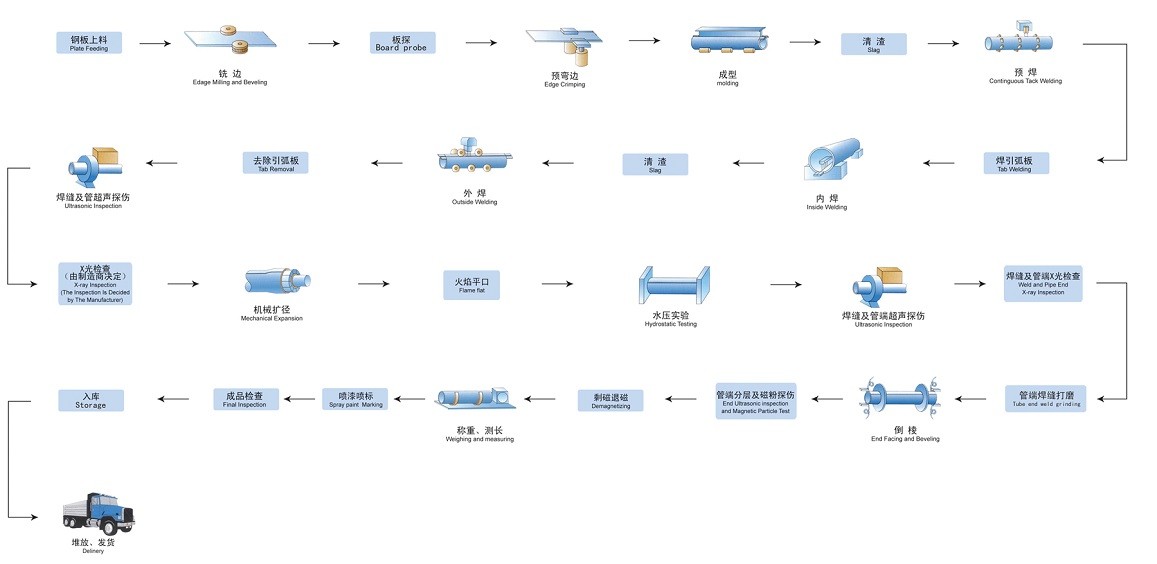
首先,LSAW 鋼管的原材料與 ERW 鋼管不同,LSAW 鋼管的原材料是一張張的鋼板,這些鋼板都是經過嚴格檢測的合格鋼板。這些鋼板的厚度用戶可以定制,鋼板厚度選擇範圍是:6mm–60mm。這些鋼板原料要進行的第一道工序就是剪邊,剪邊是為了下面的焊接提前做的準備,因為裁剪後的鋼板邊緣露出了新的鋼板表面,更加容易焊接。
第二步,剪邊完成後,鋼板要進行預彎處理工藝,將原來平直的兩個鋼板邊緣進行提前彎曲處理,為了焊接時更加的順利進行。
第三步,預彎後的鋼板被慢慢送入重型 JCOE 鍛壓機內,室溫下,鍛壓機先將鋼板軋成「J」字形,再軋成「C」字形,最後變成「O」字形送入下一道工序。
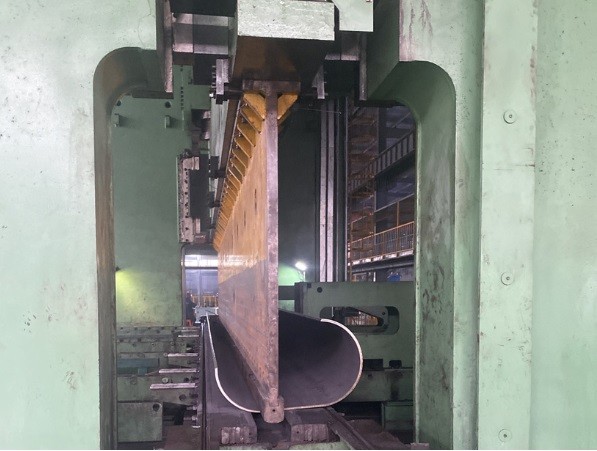
第四步,我們叫它「預焊接」,預焊接機組可以將軋製成「O」形的半成品進行預焊接,這種預焊是將「O」形半成品進行邊緣對齊,進行預焊接處理,然後焊接引弧板,為下一個工序提前準備。
第五步,內焊。預焊接處理後的半成品被送入內焊機,進行焊縫內焊接。
第六步,外焊。內焊完成後的半成品在經過焊渣清理後,被送入外焊機,進行外焊縫焊接。
第七步,檢測。拆除焊接引弧板後,這時,LSAW 鋼管就已經初具雛形了,超聲波檢測和 X 光射線檢測是必不可少的,檢測員會對焊縫進行各種無損檢測,合格後,送入下一道工序。
第八步,定徑,檢測合格後的 LSAW 鋼管被送入定徑設備中,進行尺寸的矯正。
第九步,火焰平口。
第十步,水壓試驗。
第十一步,焊縫的超聲波檢測和 X 射線檢測。這是第二次進行的檢測,這個步驟可以保障 LSAW 鋼管的焊縫質量,合格後,被送入下一個步驟。
第十二步,管端焊縫打磨,磨掉多餘的焊縫部分,讓管子更加的平整。
第十三步,倒棱,打磨完成的 LSAW 鋼管被送入倒棱機,這個步驟可以將 LSAW 管的管端進行坡口或者平口處理。這些都是依照每一位客戶的需求來執行。
第十四步,磁粉探傷。
第十五步,稱重測長,外觀檢測,噴漆噴標。
第十六步,成品檢測,LSAW 鋼管噴完標後,還要進行最後的成品檢測,完全合格的 LSAW 管,最後被打包入庫。
2.3 螺旋焊管的製造工藝流程
一支螺旋焊接鋼管是如何製造的?同樣我帶您簡單瞭解一下。
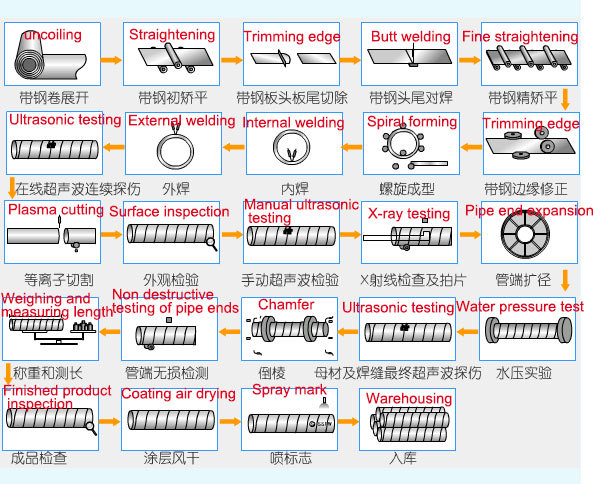
首先,螺旋焊接鋼管的原材料也是鋼卷,這一點跟 ERW 鋼管的原材料有相同之處。鋼卷的厚度決定了成型後螺旋焊管的厚度。這一點工程師在訂料時已經提前指定了鋼卷的厚度。鋼卷進入機組前,要進行嚴格的質量檢測過程,這裡省略不贅述。螺旋焊管生產第一步也是開卷,將鋼卷慢慢展開,矯直,把鋼卷的邊緣切掉,進行卷板接頭進行對焊。焊好的鋼卷原材料進入下一個環節。
第二步,帶鋼邊緣修邊處理後,就可以進行螺旋成型了。成型後的鋼卷邊緣緊緊對齊,先進行內部焊縫焊接,再進行外部焊縫焊接。
第三步,線上超聲波連續探傷檢測。
第四步,鋼管切割。
第五步,鋼管外觀檢測,手動超聲波檢測,X 射線檢測以及照片拍攝。
第六步,管端擴徑。
第七步,水壓試驗。
第八步,母材以及焊縫最終的超聲波檢測。
第九步,管端的無損檢測。
第十步,稱重和測長。
第十一步,塗層風乾。
第十二步,噴標誌。
第十三步,入庫。
3.鋼管工藝與特性對比表
| 鋼管類型 | 主流工藝 | 原料形態 | 主要優勢 | 台灣常見應用 |
| 無縫鋼管 | 熱擠壓/冷拔 | 圓鋼坯 | 無焊縫弱點、耐高壓高溫 | 高壓管線、精密機械 |
| ERW 焊接鋼管 | 高頻電阻焊 | 鋼卷 | 生產效率高、尺寸穩定 | 高壓管線、精密機械 |
| LSAW 鋼管 | JCOE 雙面埋弧焊 | 中厚鋼板 | 可生產超大口徑、承載力強 | 大型結構、橋梁、管樁 |
SSAW 螺旋焊管 | 螺旋雙面埋弧焊 | 鋼卷 | 可用窄鋼帶生產大口徑管 | 輸水輸油管線、基礎樁 |
4. 一支合金鋼管的製造過程
合金鋼管是怎樣生產出來的呢?您可能也有這樣的疑問。下面我們就帶大家簡單瞭解一下合金鋼管的製造。
合金管的生產過程主要分為原料準備、熱處理、擠壓、冷拉、退火和檢驗等環節。
合金管具體生產流程如下:
坯料準備 ⇨ 環形爐預熱 ⇨ 高壓水除磷 ⇨ 內外表面塗潤滑劑 ⇨ 立式穿(擴)孔機穿(擴)孔 ⇨ 空心坯再加熱 ⇨ 高壓水除磷 ⇨ 內外表面潤滑劑 ⇨ 臥式擠壓機擠壓 ⇨ 定(減)徑機定(減)徑 ⇨ 步進式冷床冷卻(水冷或者空冷)⇨ 去除氧化鐵皮和潤滑劑 ⇨ 輥式矯直機矯直 ⇨ 切管及管端加工 ⇨ 表面和公差檢查以及性能試驗 ⇨ 噴標和打包入庫
5.一支不銹鋼管的製作過程
不銹鋼管是怎樣生產出來的呢? 以下說明不鏽鋼管的具體生產步驟。
首先不鏽鋼管的原材料準備,不鏽鋼管的原材料是不鏽鋼板材或不鏽鋼母材,通常選用 304、316 或 321 不鏽鋼作為原材料,其中 304 不鏽鋼應用最廣,具備韌性好、耐腐蝕、易於加工等特點。在選材時,還要注意不鏽鋼板和母材的尺寸和厚度,要符合客戶的要求。
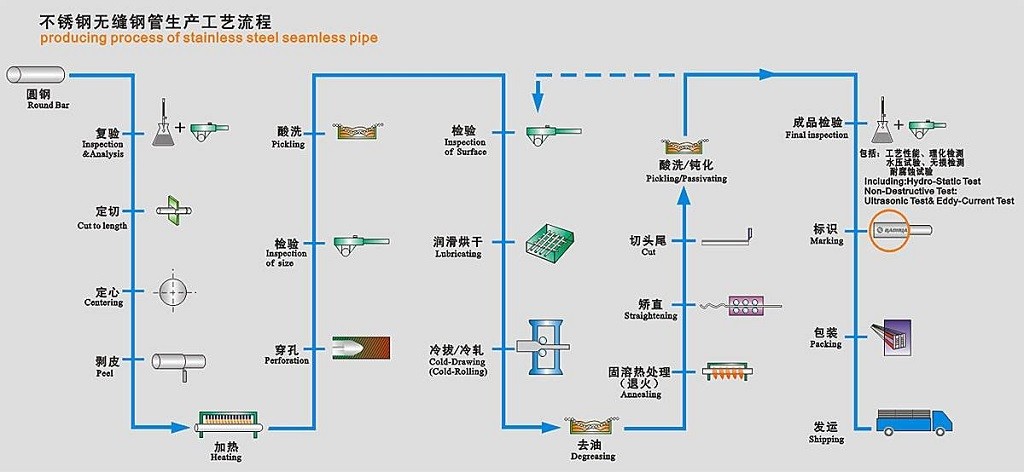
第二步,制管。鋼管製造是不鏽鋼管生產的核心環節。不鏽鋼管分為無縫鋼管和焊接鋼管兩種(如圖所示),無縫不鏽鋼鋼管是通過熱軋或冷拔工藝製造的,而焊接不鏽鋼鋼管是通過焊接工藝製造。
無縫不鏽鋼鋼管的製造流程包括:圓鋼 ⇒ 複檢 ⇒ 定切 ⇒ 定心 ⇒ 剝皮 ⇒ 加熱 ⇒ 穿孔 ⇒ 檢驗 ⇒ 酸洗 ⇒ 表面檢驗 ⇒ 潤滑烘乾 ⇒ 冷軋(冷拔)⇒ 去油 ⇒ 固溶熱處理(退火)⇒ 矯直 ⇒ 成品檢測(包括:工藝性能、理化檢測、水壓試驗、無損檢測、耐腐蝕試驗)⇒ 標識 ⇒ 包裝 ⇒ 發運,下圖中是不鏽鋼無縫鋼管生產工藝流程。
焊接不鏽鋼鋼管的製造流程包括:板材檢驗 ⇒ 開卷 ⇒ 切頭對焊 ⇒ 邊部清洗 ⇒ 刨邊 ⇒ 成型 ⇒ 自動焊接 ⇒ 內焊道整平 ⇒ 外焊道研磨 ⇒ 粗定徑 ⇒ 焊縫目視檢測 ⇒ 線上固溶處理 ⇒ 精定徑 ⇒ 校直 ⇒ 定制切割 ⇒ 修端平口 ⇒ 射線檢測 ⇒ 下線質量檢測 ⇒ 水壓/氣密試驗 ⇒ 酸洗鈍化 ⇒ 渦流檢測 ⇒ 成品檢測 ⇒ 標識 ⇒ 稱重入庫 ⇒ 裝車發運。下圖中是不鏽鋼焊接鋼管的生產工藝流程。
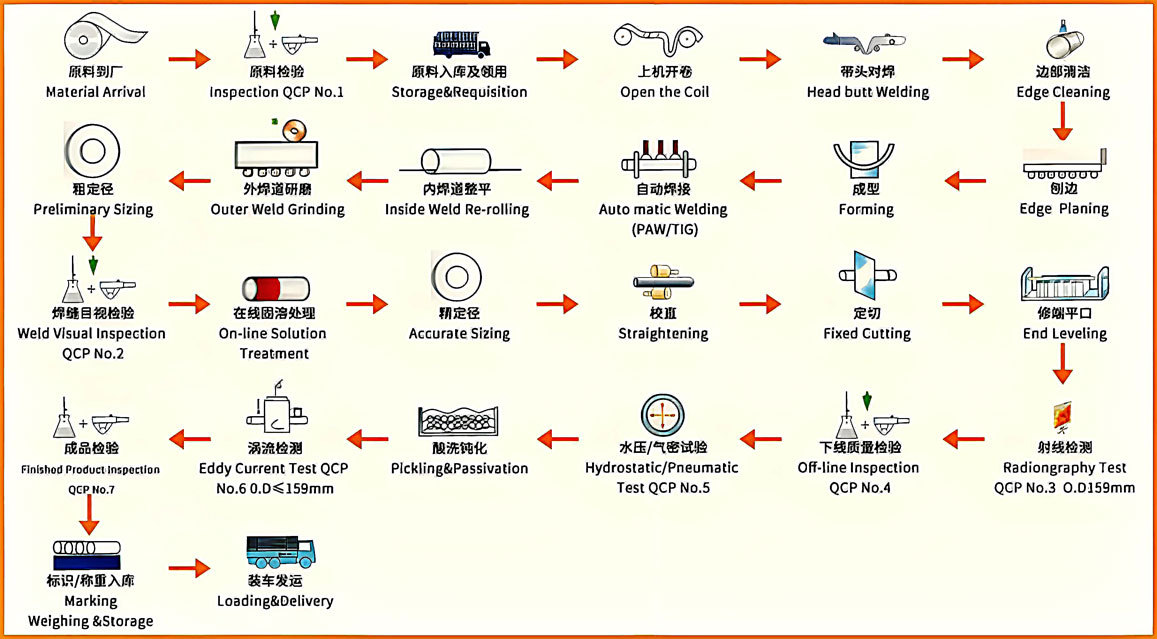
第三步,表面處理。
表面處理是不鏽鋼管生產過程中重要的一環,可以通過多種方法進行,例如機械拋光、化學處理、電解拋光等。主要目的是為了保證鋼管的表面光潔度和防鏽性。
第四步,品質檢驗
品質檢驗是不鏽鋼管生產過程中必不可少的環節,旨在確保鋼管的品質和安全。檢驗內容包括鋼管的尺寸、外表質量、化學成分、力學性能等多個方面,要求嚴格。
第五步,包裝發運
最後一步是將製造好的不鏽鋼管進行包裝和發運。包裝主要包括內外包裝、防鏽措施等。發運方式根據客戶要求進行,可以陸運、海運、空運等多種形式。發運週期在 3–35 天。
最後的話:
寫到這裡,小編已經把所有鋼管的製作流程都介紹了,如果您對鋼管是怎樣製造這個問題還有其他見解,歡迎全球的鋼管用戶或者鋼管科技人員給我留言交流。 瞭解鋼管的製造過程可以讓您更加瞭解每一種鋼管的效能和特點,掌握了這些你就可以讓鋼管物盡其用,發揮它更大的作用。
7. 常見問題 FAQ
Q1:無縫鋼管和焊接鋼管該怎麼選?
A:無縫管適合高壓、高溫或腐蝕環境;焊接管(ERW/LSAW)成本較低、尺寸範圍大,建築結構與一般配管多用焊接管。
Q2:什麼是 LSAW 鋼管的 JCOE 成型工藝?
A:JCOE 是指鋼板在常溫下依序被鍛壓成 J 形、C 形、O 形,再焊接成管,適合生產大口徑、高承載力的直縫埋弧焊管。
Q3:台灣建築用方管要看什麼標準?
A:台灣建築用方管一般參考 CNS 7141(一般結構用正方形及矩形碳鋼鋼管)等規範;採購時可要求供應商依該規範的鋼級、公差出貨,並提供出廠檢驗資料對照。
Q4:方管有現貨嗎?交期多久?
A:常見規格備有現貨,特殊尺寸可依訂單生產,交期依規格與數量而定,歡迎詢問。